坦诚前置,工艺先行
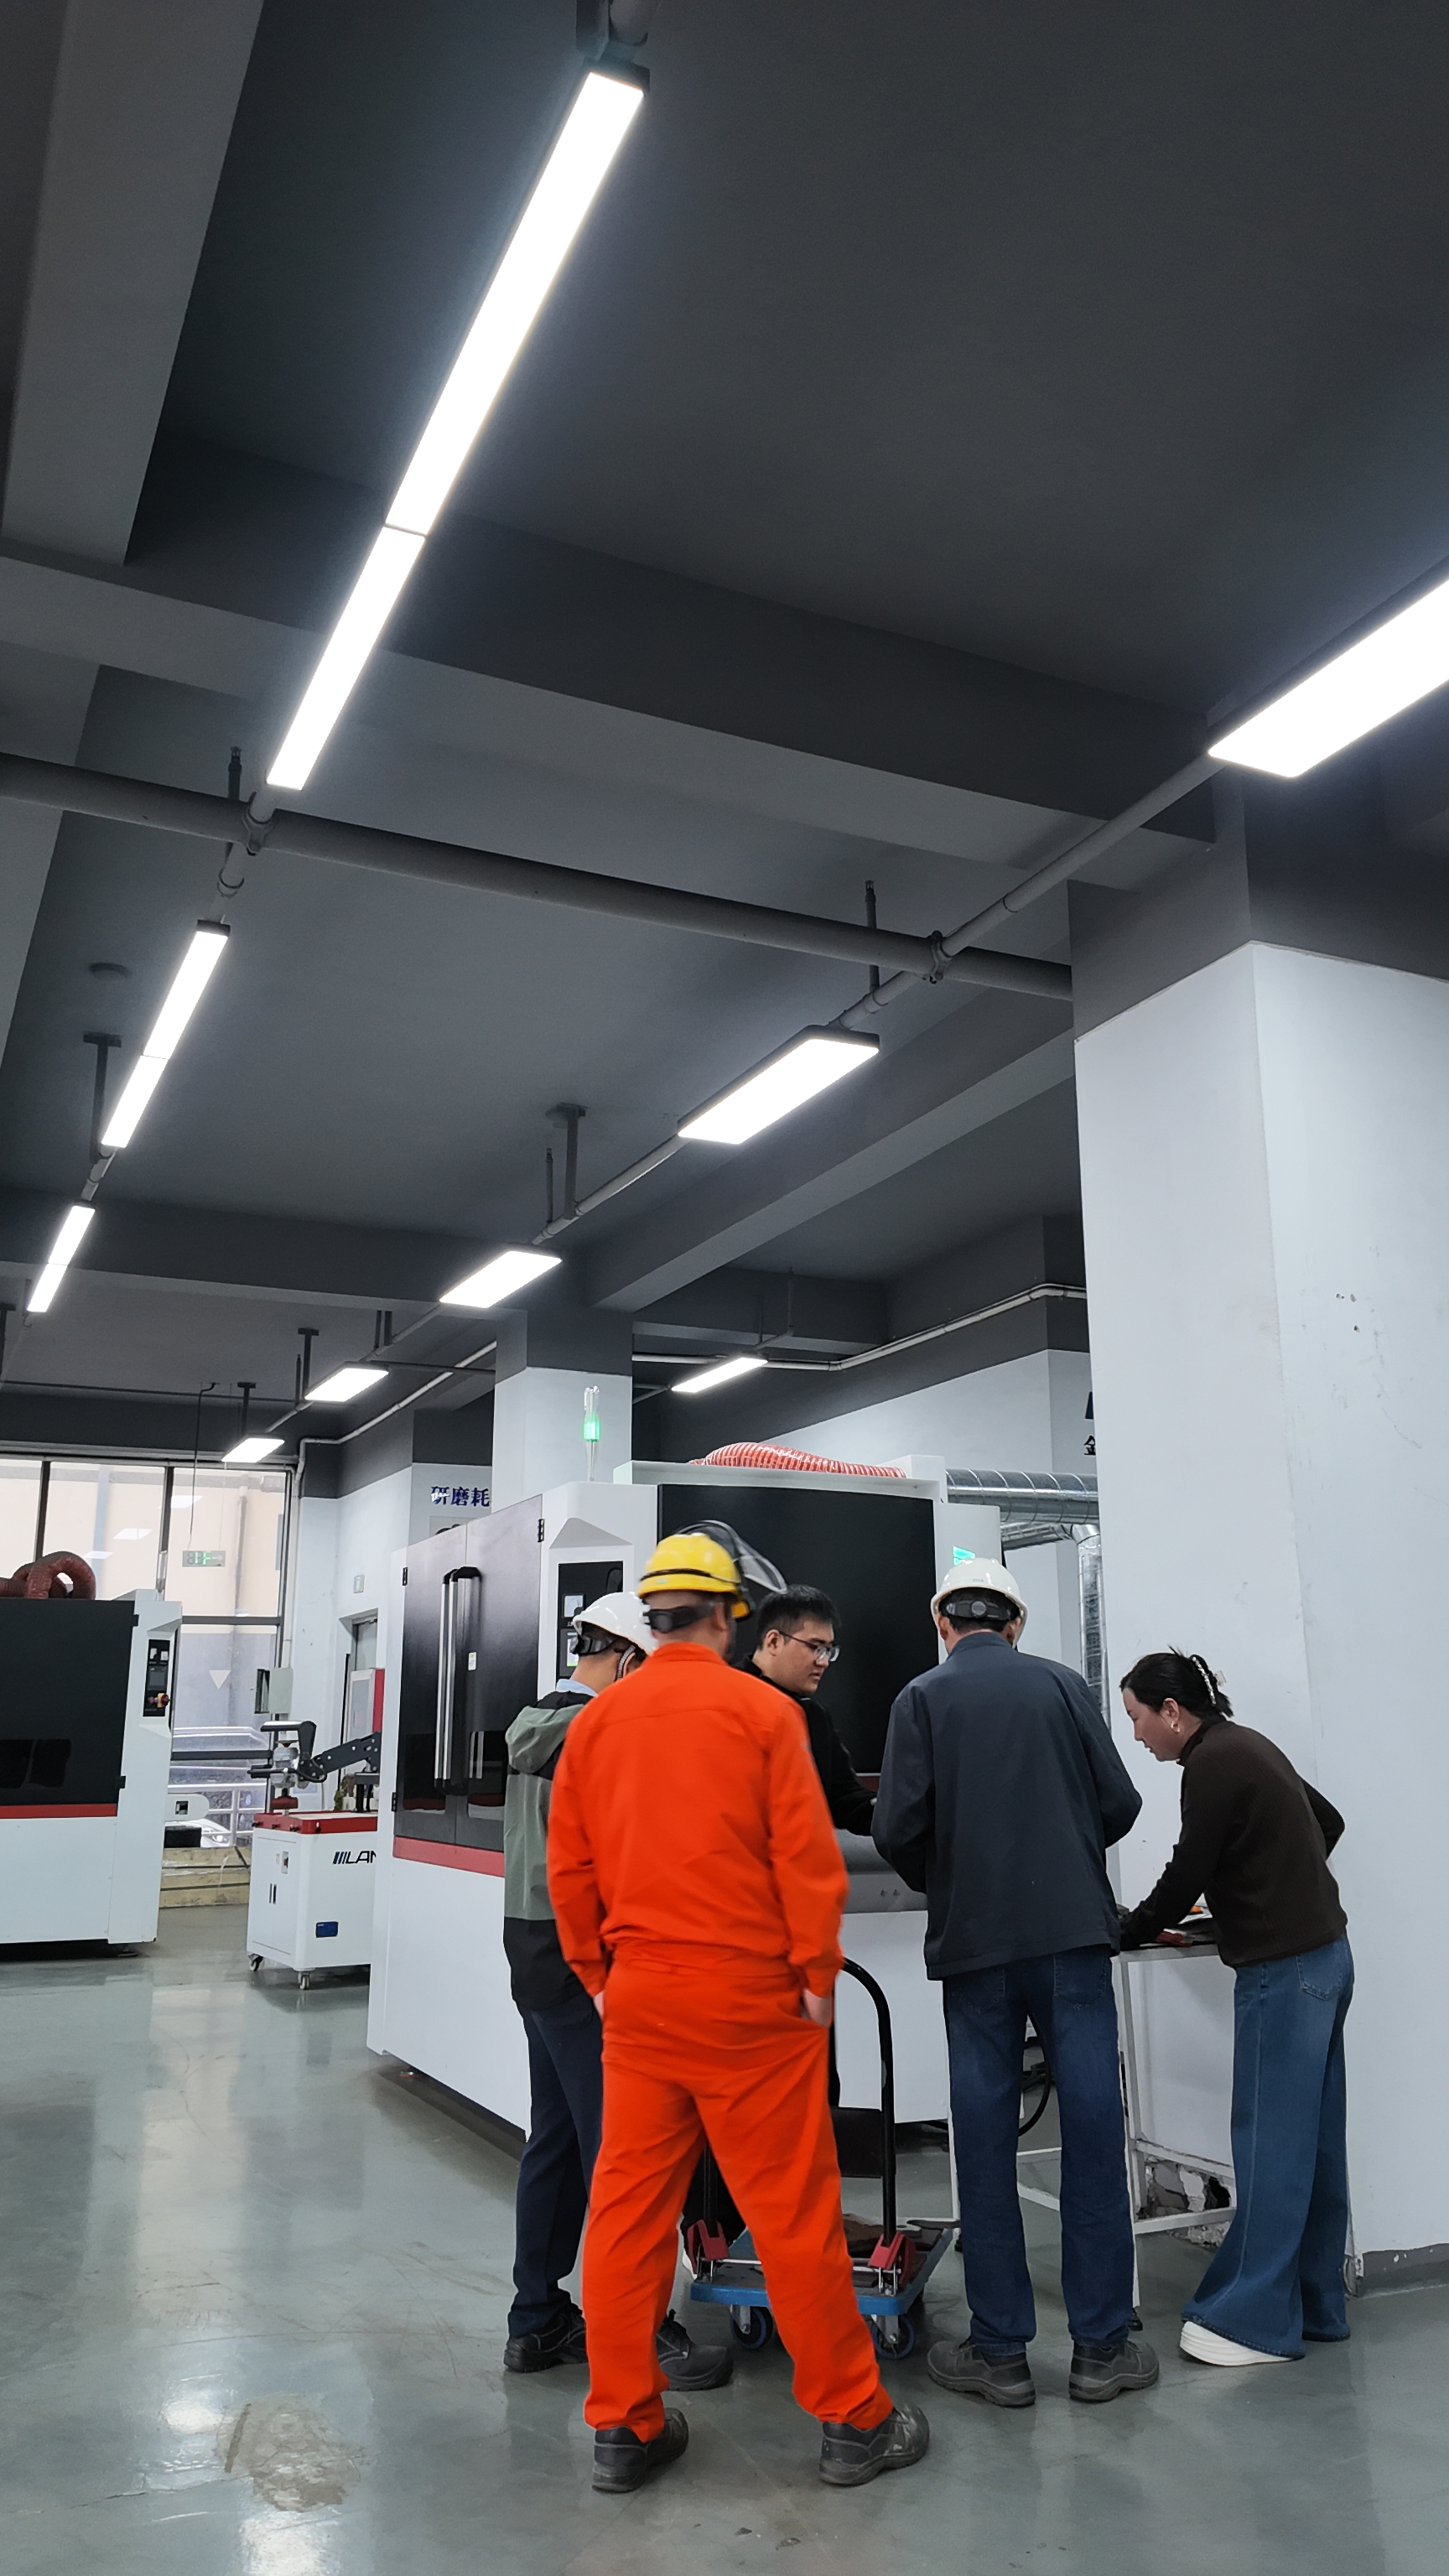
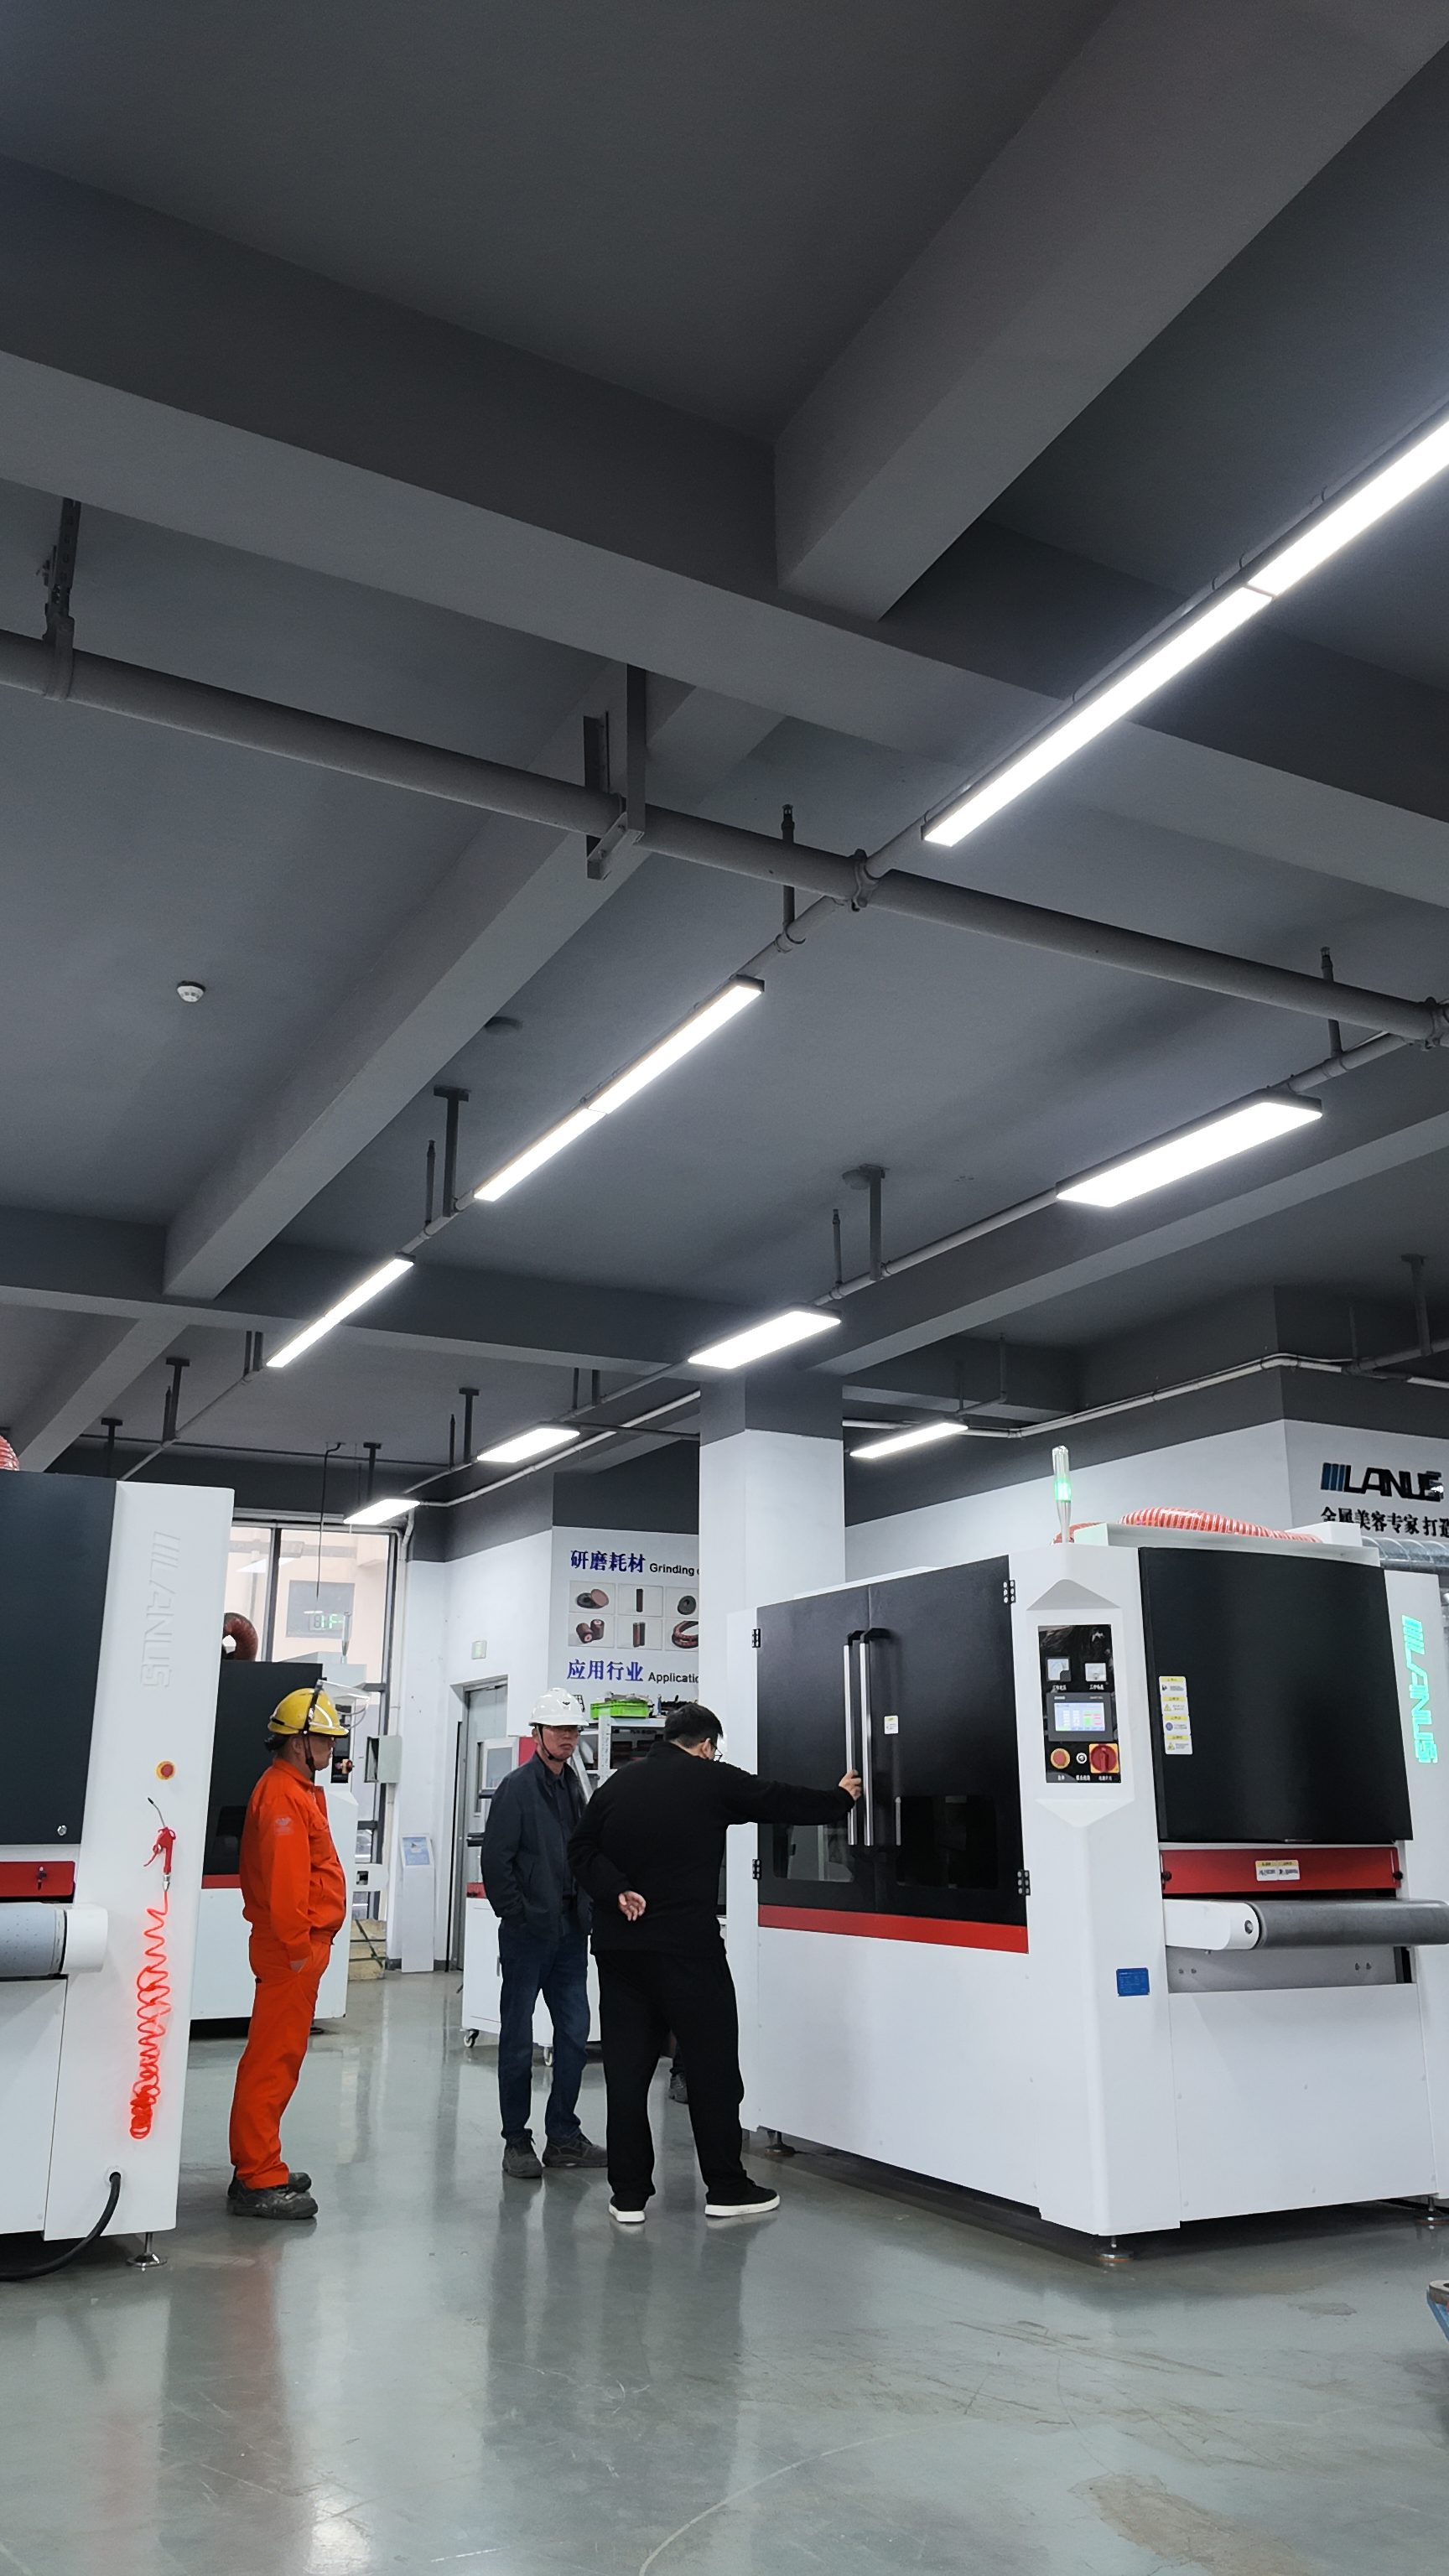
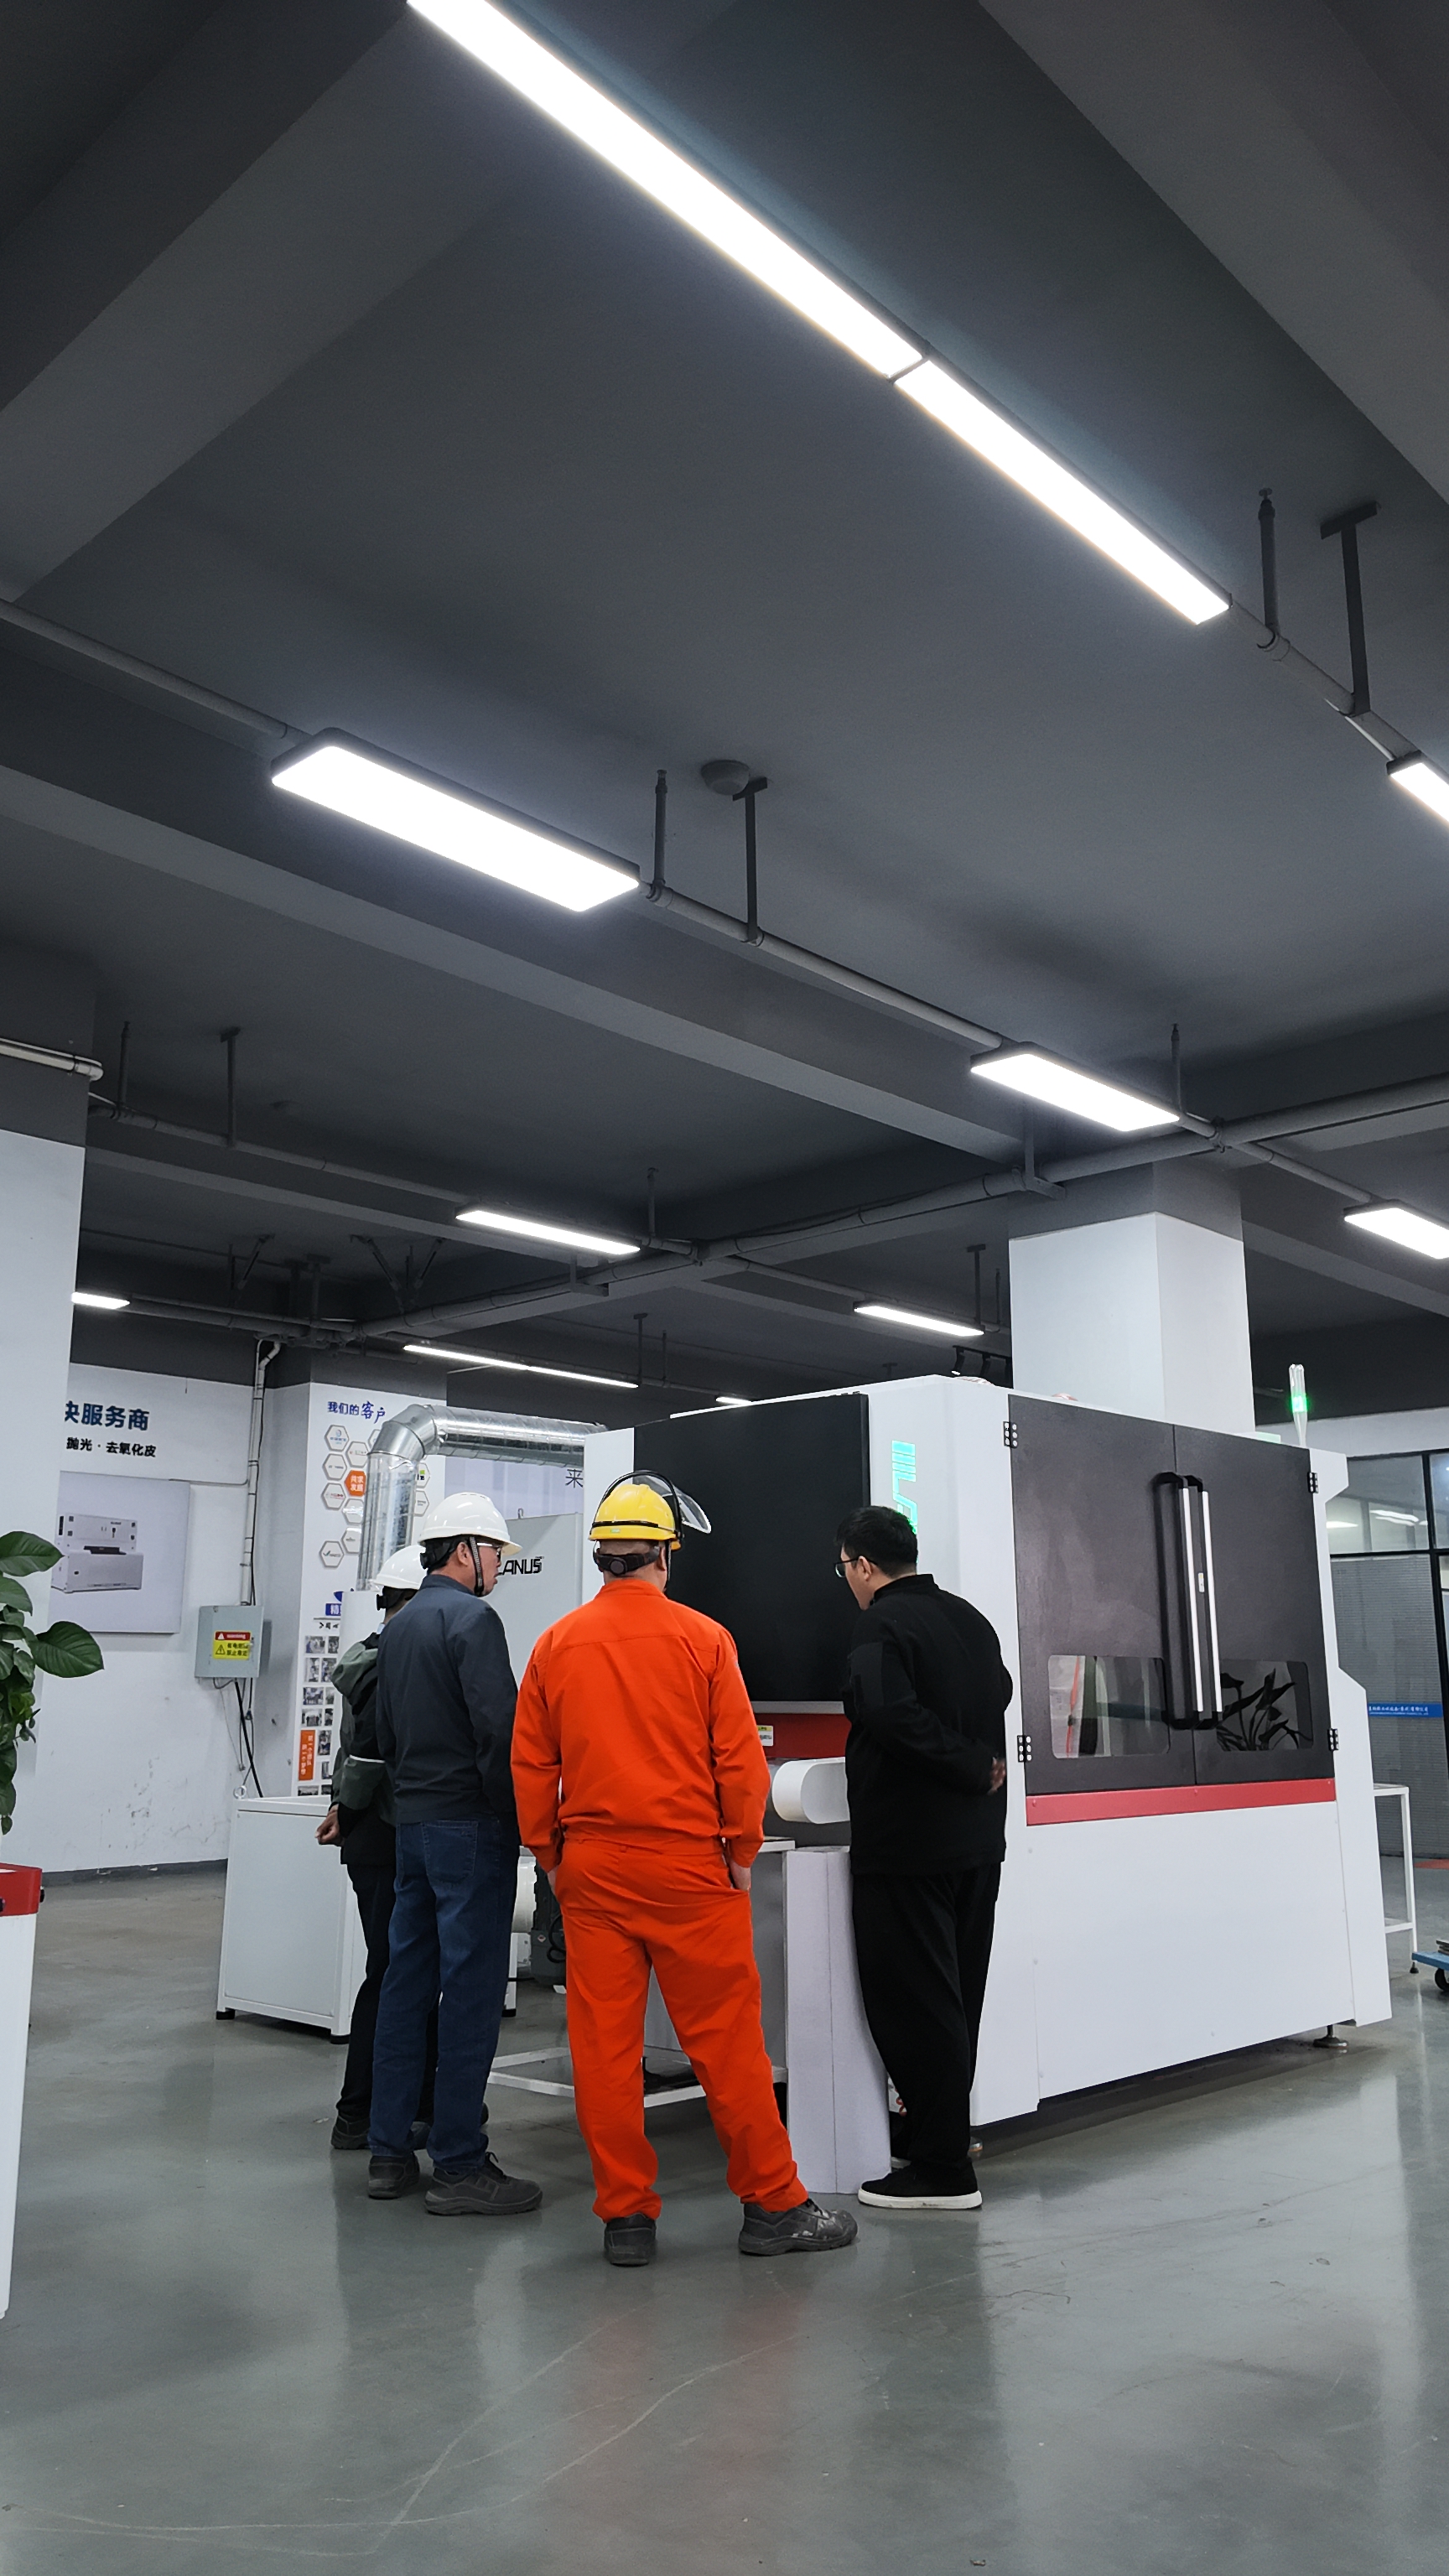
近日,江阴客户专程到访莱纳斯昆山展厅,带来碳钢件与不锈钢件两类厚板工件进行现场打样测试。客户的核心诉求是去毛刺与倒角,并明确要求倒角半径达到R2。莱纳斯技术团队在了解需求后,第一时间向客户如实说明:展厅耗材仓库现有滚刷暂无法稳定呈现R2倒角效果,需调配专用耗材(进口滚刷)才能达成该工艺要求。本次先使用LSP系列真空吸附设备的砂带+滚刷组合进行前期测试,现场去毛刺与倒角效果获得客户认可,R2效果的最终验证将待耗材到位后再次进行。
厚板工件,工艺要求不低
本次客户带来的碳钢件与不锈钢件均属于厚板尺寸工件,与薄板相比,厚板在加工中面临几个现实难点:板体重量大、装夹稳定性要求高;边棱厚实,机加工后形成的毛刺与飞边更粗壮,需要更强的切削能力;同时厚板倒角对轮廓一致性要求高,倒角尺寸必须均匀稳定,不能出现局部偏大或漏倒。客户要求的R2倒角属于有一定明确半径规格的圆弧倒角,需要靠耗材与工艺配合才能精确控制成圆弧过渡。
坦诚说明在前,避免客户走弯路
接到需求后,技术团队并没有急着上机测试,而是先与客户做了一次工艺交底:展厅耗材仓库目前配置的滚刷规格,处理常规去毛刺与轻倒角没有问题,但要真正稳定呈现R2这样明确的圆弧倒角,现有耗材还达不到要求,需要另行调配进口滚刷才能实现该效果。
把话说在前面,是莱纳斯一贯的做法——宁可先讲清条件与边界,也不让客户在打样后才发现预期落差。客户对这种坦诚的沟通方式表示理解与认可,双方随即商定:本次先用现有耗材完成去毛刺与倒角的工艺验证,观察设备与工位组合的整体处理能力;待进口滚刷调配到位后,再针对R2倒角做一次专门的复验打样。
砂带+滚刷实测,效果获客户认可
在明确的工艺边界下,技术团队使用LSP系列真空吸附设备,以砂带+滚刷组合工位对两类厚板工件进行现场测试:
-
砂带工位——针对厚板边棱粗大的毛刺与切割残留,先由砂带进行基础切削,快速去除大毛刺、飞边与切割痕迹,为后续滚刷处理建立均匀的边棱基础;
-
滚刷工位——随后进入滚刷工位,通过刷丝的柔性接触对边棱进行补充处理,去除砂带处理后残留的细微毛刺,并将锐边倒圆,形成初步的圆弧过渡;
-
真空吸附定位——厚板工件全程由真空吸盘稳固吸附,重量大、面积大的板体在加工中始终无位移、无翘动,保证处理均匀一致,同时避免机械夹持带来的板面压痕。
测试完成后,客户现场检视了两类工件的边棱处理状态,对去毛刺的干净程度与倒角的初步过渡效果表示满意,认为设备的加工能力与工位组合思路符合其产线需求,对莱纳斯设备建立起明确信心。双方也再次确认,R2倒角的精确呈现仍需进口滚刷到位后再做验证。
耗材到位,再验一次R2
倒角半径是一项对耗材敏感的参数。相同设备、相同工位,不同规格与品质的滚刷,最终呈现的圆弧半径、边缘一致性都会不同。要稳定做到R2,需要进口滚刷在刷丝密度、磨料粒度、外径规格上与工艺目标精确匹配,同时配合设备转速、进给速度与压力参数联动调校。
因此,本次测试的价值在于验证了设备在厚板去毛刺与初步倒角上的稳定能力,也把R2这一步的路径提前理清。待进口滚刷调配到位后,莱纳斯将主动联系客户再次到访展厅,专门针对碳钢件与不锈钢件的R2倒角做复验打样,用实际处理结果确认工艺达标。
从工艺交底到组合测试,再到耗材调配与二次验证,莱纳斯愿意把每一步都说清楚、做到位。厚板去毛刺倒角不是一次打样就能定论的事,我们更愿意陪客户把工艺验证走完整,让最终落地的方案在产线上真正稳定可靠。也欢迎更多客户带样上门,把工艺难点摆到台面上,我们一起解决。







 返回